
 de
C-förmige Stahlpfetten Manufacturer
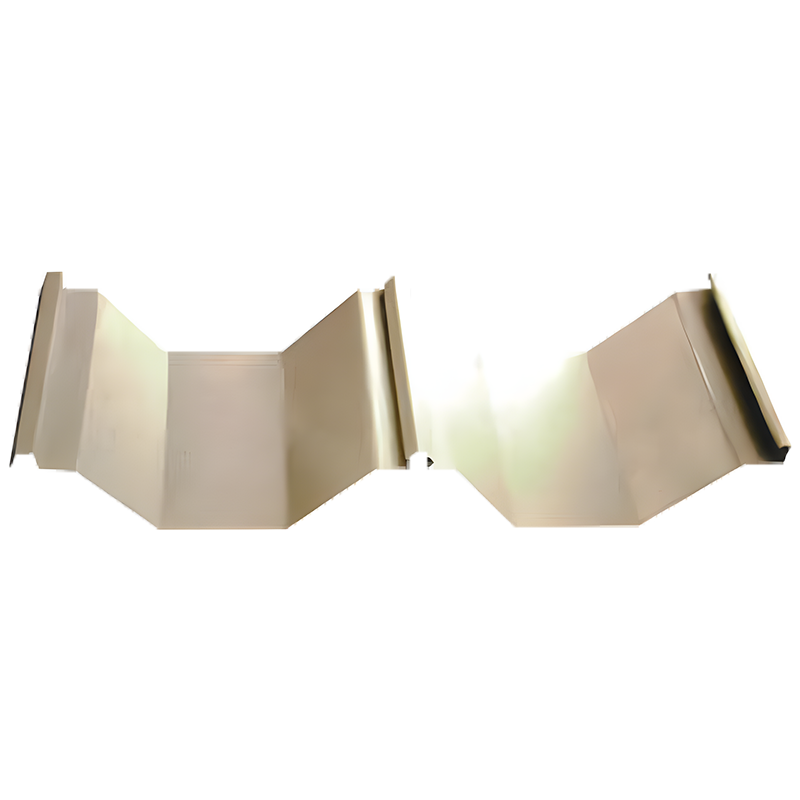
C-förmige Stahlpfetten sind dünnwandige Stahlbauteile mit C-förmigem Querschnitt, die durch Kaltbiegen geformt werden. Sie werden hauptsächlich zur Lastaufnahme und Kraftübertragung in Dächern und Wänden von Gebäuden mit Stahlkonstruktion eingesetzt. C-förmige Stahlpfetten verfügen über Kerneigenschaften wie stabile mechanische Querschnittseigenschaften, geringes Gewicht, ein hohes Verhältnis von Festigkeit zu Gewicht, zuverlässige Korrosionsbeständigkeit und eine starke Anpassungsfähigkeit bei der Installation. Sie können die Last der Verkleidungsplatten gleichmäßig tragen und auf die Hauptstruktur übertragen, wodurch sie für Industrieanlagen, Lagerhallen, Logistikzentren, Stadien und Photovoltaik-Unterstützungssysteme geeignet sind.
Produktkategorien
-
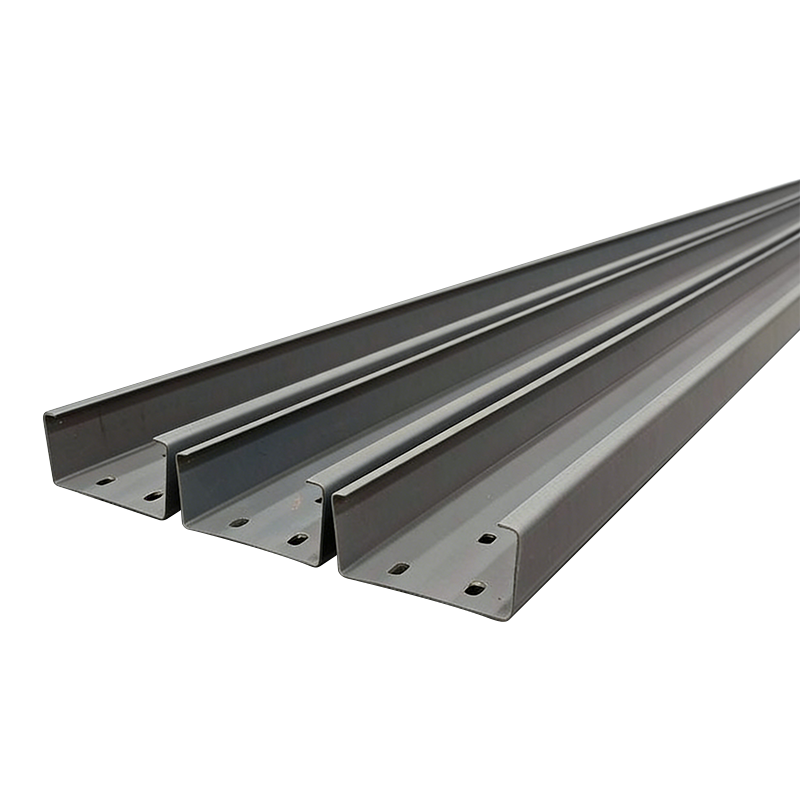
C-förmige Stahlpfetten
C-förmige Stahlpfetten sind dünnwandige Stahlbauteile mit C-förmigem Querschnitt, die durch Ka
Über Kaisier
Kaisier reinigt den Globus Tech Empowers Tomorrow
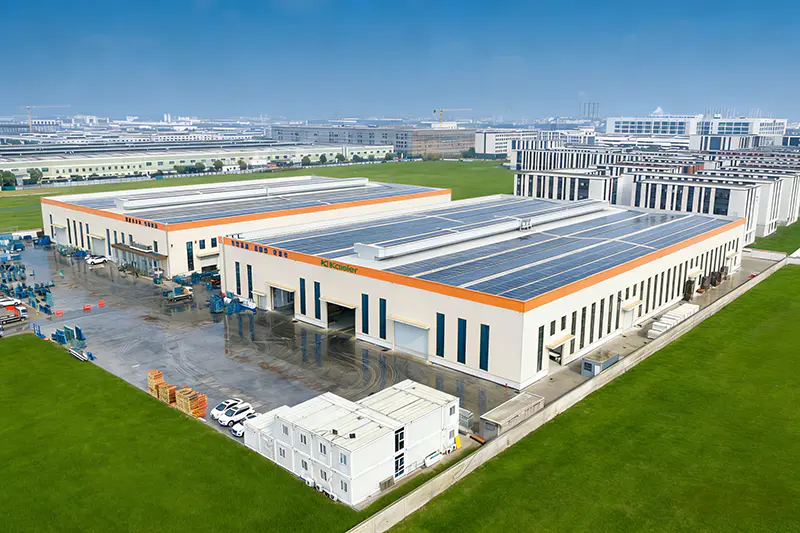
Zhejiang Kaisier Clean Technology Co.,Ltd. upholding the brand mission of "Kaisier Cleans the Globe, Tech Empowers Tomorrow", Zhejiang Kaisier Clean Technology Co., Ltd. and its Thai subsidiary are a technology-driven enterprise in the clean industry with a global layout. The company has built four modern production bases in China and Thailand, forming a "domestic coordination + international radiation" capacity network equipped with intelligent production lines and precision testing equipment to ensure stable and efficient supply.
We are a China OEM/ODM C-förmige Stahlpfetten Company and C-förmige Stahlpfetten Manufacturer, specialize in R&D, production and sales of a full range of clean panels, including color steel sandwich panels, rock wool clean panels and magnesium oxide clean panels, which can meet the stringent requirements of Class 100 to Class 300,000 air purification projects. Our products lead the world in fire resistance, antibacterial and antistatic performance, and are widely applied in high-end fields such as healthcare, electronics and food industries, providing one-stop services from solution design to after-sales support. With technological innovation as the core and the philosophy of "precision engineering for ultimate cleanliness", we are committed to delivering safe and reliable clean space solutions for global customers.
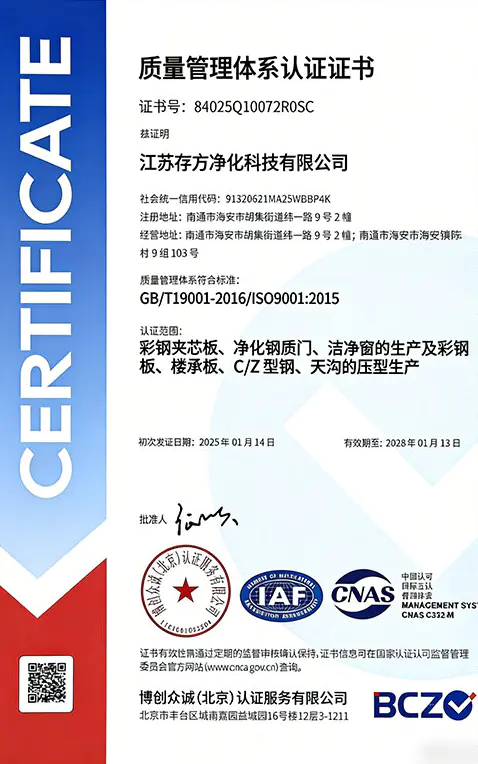
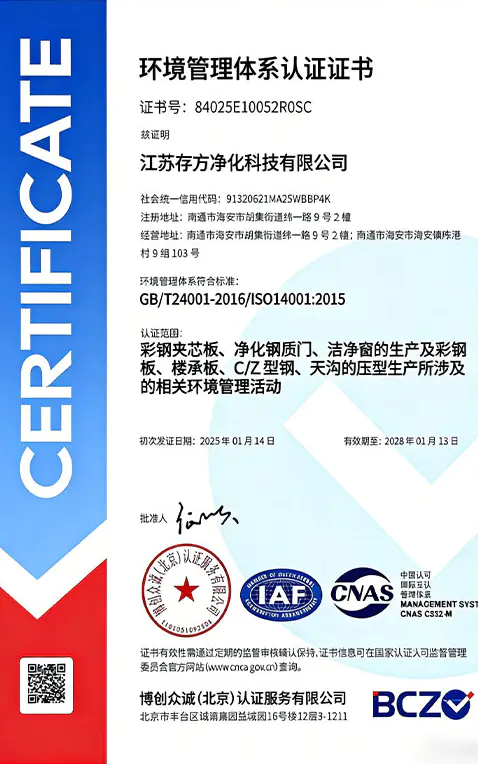
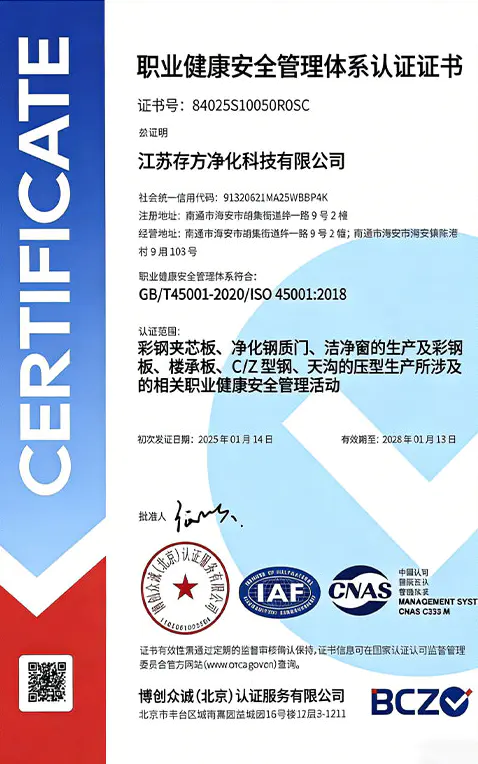
Ehrenurkunde
Unsere neuesten Nachrichten
Nachrichten-Feedback
C-förmige Stahlpfetten Industry knowledge
C-förmige Stahlpfetten sind dünnwandige, kaltgeformte Bauteile mit C-förmigem Querschnitt, die als entscheidende Lastübertragungsverbindung zwischen Dach- oder Wandverkleidungsplatten und dem primären Stahlrahmen dienen. Ihre entscheidenden Vorteile: Stabile mechanische Querschnittseigenschaften, hohes Verhältnis von Festigkeit zu Gewicht und einfache Installation – machen sie zur bevorzugten Wahl für Industrieanlagen, Lagerhallen, Logistikzentren und leichte Gewerbegebäude mit Spannweiten bis zu 25 Fuß (7,6 Meter) [^103^]. Im Gegensatz zu Z-Pfetten, die für durchgehende Spannweiten eine Überlappung erfordern, eignen sich C-Pfetten hervorragend für Anwendungen mit nur einer Spannweite und einfacher Spannweite, bei denen es auf Montagegeschwindigkeit und Kosteneffizienz ankommt.
Für Projekte, die Wandunterstützung, Bodenbalken oder Einzelfelddächer erfordern, bieten C-Pfetten eine 20–30 % Kostenersparnis über Z-Pfettensysteme und eliminiert gleichzeitig die Komplexität von Überlappungsverbindungen. Ihre 90-Grad-Flanschgeometrie gewährleistet vorhersehbare Lastpfade und vereinfacht die Detaillierung der Halterungen, was sie weltweit zur Lösung der Wahl für vorgefertigte Metallgebäude und Stahlkonstruktionsgerüste macht.
Querschnittsgeometrie und Strukturverhalten
Das C-förmige Profil ist monosymmetrisch und verfügt über einen vertikalen Steg mit zwei parallelen horizontalen Flanschen, die im 90-Grad-Winkel zum Steg ausgerichtet sind. Diese Geometrie sorgt für ein vorhersehbares mechanisches Verhalten unter Schwerkraft- und Windlasten.
Abschnittseigenschaften und Lastverteilung
Das C-Profil bietet eine stabile Biegeleistung um seine starke Achse (senkrecht zum Steg) und eignet sich daher ideal zur Aufnahme gleichmäßig verteilter Dach- und Wandlasten. Die parallelen Flansche schaffen gleichmäßige Auflageflächen für Verkleidungsbefestigungen und Konsolenverbindungen. Da der Abschnitt jedoch offen und monosymmetrisch ist, weist er eine geringere Torsionssteifigkeit auf als geschlossene oder Z-förmige Abschnitte. Diese Eigenschaft zeichnet C-Pfetten aus Am besten geeignet für Anwendungen, bei denen Lasten durch die Schermitte aufgebracht werden oder wenn eine Überbrückung vorgesehen ist, um Biegedrillknicken einzudämmen [^95^].
Überspannen Sie die Fähigkeiten nach Abschnittstiefe
Standard-C-Pfettentiefen reichen von 100 mm bis 400 mm (4 Zoll bis 16 Zoll) , wobei jede Tiefe einer bestimmten Spannweite und Belastungsgrenze entspricht. Die folgende Tabelle fasst typische Spannmöglichkeiten unter Standarddachlasten zusammen [^103^]:
| Abschnittstiefe | Metrische Tiefe | Maximale Einzelspanne | Typische Anwendung |
|---|---|---|---|
| C4 | 100 mm | Bis zu 12 Fuß (3,7 m) | Helles Wohnhaus, kleine Schuppen |
| C6 | 150 mm | Bis zu 18 Fuß (5,5 m) | Standard-Wohngebäude, leichte Gewerbefläche |
| C8 | 200 mm | Bis zu 7,6 m (25 Fuß) | Mittlere Gewerbeflächen, kleine Lagerhallen |
| C10 | 250 mm | Bis zu 30 Fuß (9,1 m) | Schwere Nutzfahrzeuge, mittelgroße Industriefahrzeuge |
| C12 | 300 mm | Bis zu 10,7 m (35 Fuß) | Große industrielle Anwendungen mit hoher Belastung |
Die tatsächliche Überspannungsfähigkeit hängt vom Pfettenabstand, der Stahldicke (Messstärke), der Dachlast (toter Schnee) und den örtlichen Bauvorschriften ab. Bei Spannweiten über 8 Metern sind Z-Pfetten mit überlappten Verbindungen in der Regel wirtschaftlicher als einzelne C-Pfettenabschnitte [^102^].
Materialspezifikationen und Herstellungsstandards
Die Haltbarkeit und strukturelle Integrität von C-Pfetten werden durch die Basisstahlsorte, Beschichtungssysteme und die Präzision der Kaltumformung bestimmt.
Basisstahl und mechanische Eigenschaften
C-Pfetten werden aus hergestellt kaltgeformtes verzinktes Stahlband mit einer Mindeststreckgrenze von 345 N/mm² (50 ksi) , entspricht ASTM A572 Grade 50 oder AS/NZS 1397 G450-Material. Die Standarddicken des Grundmetalls (BMT) reichen von 1,5 mm bis 3,0 mm (0,059 Zoll bis 0,118 Zoll), wobei schwerere Messgeräte für höhere Lasten oder größere Abstände ausgewählt werden [^97^]. Durch den Kaltumformprozess wird der Stahl kaltverfestigt und seine Streckgrenze im Vergleich zum Ausgangsmaterial des Coils um 10–15 % erhöht.
Korrosionsschutzsysteme
Drei Beschichtungsmöglichkeiten dominieren den Markt:
- Feuerverzinkt (Zinkbeschichtung) : Standardbeschichtungsmasse von 180–275 g/m² (Z180–Z275), vorausgesetzt 40 Jahre Korrosionsbeständigkeit in harmlosen Innenräumen [^96^].
- ZAM-Beschichtung (Zink-Aluminium-Magnesium) : Fortschrittliche Legierungsbeschichtung mit 2–3-facher Korrosionsbeständigkeit als reines Zink, ideal für Küsten- oder Industrieumgebungen mit hoher Luftfeuchtigkeit [^104^].
- Grundlackierung : Für ästhetische Konsistenz mit farbigen Verkleidungsplatten auf verzinktem Untergrund aufgetragen; keine eigenständige Korrosionsbarriere.
Fertigungstoleranzen
Die präzise Fertigung gewährleistet die Passgenauigkeit beim Einbau. Standardproduktionstoleranzen sind [^101^]:
- Länge: ±5 mm
- Flanschbreite: ±1mm
- Webtiefe: ±1mm
- Lochmittenabstand: ±1,5 mm
C-Pfette vs. Z-Pfette: Auswahlkriterien
Während sowohl C- als auch Z-Profile als sekundäre Rahmenelemente dienen, führen ihre unterschiedlichen Geometrien zu bedeutenden Leistungsunterschieden, die die Anwendungseignung bestimmen.
| Funktion | C-Purlin | Z-Purlin |
|---|---|---|
| Querschnittsform | C-Form, 90°-Flansche | Z-förmige, abgewinkelte Flansche |
| Verbindungsmethode | End-to-End, in Klammern | Überlappung an den Stützen |
| Spannenfähigkeit | Kurz bis mittel (≤25 Fuß) | Große Spannweiten (bis zu 60 Fuß) |
| Tragfähigkeit | Leichte bis mittlere Belastungen | Höhere Tragfähigkeit |
| Anpassungsfähigkeit der Dachneigung | Begrenzt, am besten für flaches/geringes Gefälle geeignet | Hervorragend geeignet für Schrägdächer |
| Komplexität der Installation | Einfach, schnell, minimales Bohren | Erfordert die Fähigkeit zur Rundenausrichtung |
| Kosteneffizienz | Geringere Materialarbeitskosten | Höhere Anschaffungskosten, besser für große Spannweiten |
Die grundlegende Faustregel: Verwenden Sie C-Pfetten für Wandgurte, Bodenbalken und Einfelddächer unter 8 Metern; Geben Sie Z-Pfetten für mehrfeldrige Dächer, große Industriehallen und Projekte mit starker Schnee- oder Windlast an [^96^].
Best Practices für die Installation und Anforderungen an die Aussteifung
Durch die ordnungsgemäße Installation werden C-Pfetten von einzelnen Elementen in ein zusammenhängendes Struktursystem umgewandelt, das der Schwerkraft, dem Wind und seismischen Belastungen standhält.
Details zu Pfettenabständen und Stützen
Der Standardpfettenabstand für Metalldächer reicht von 1,2 m bis 1,8 m (4 Fuß bis 6 Fuß) mittig, je nach Verkleidungsprofil und konstruktiver Belastung. C-Pfetten werden durch Winkelverbinderhalterungen oder Allzweckhalterungen getragen, die mit den Sparren oder Säulen des Hauptrahmens verschraubt sind. Die Auswahl der Konsolen muss mit der Pfettentiefe übereinstimmen: Eine C150-Pfette erfordert eine AC150-Konsole (je 0,30 kg), während eine C300-Pfette eine AC300-Konsole (je 0,69 kg) erfordert [^101^].
Überbrückung für seitliche Stabilität
Da offene Kaiserschnitte anfällig für seitliches Torsionsknicken sind, ist eine Überbrückung (auch „Sag Rods“ oder „Fly Bracing“ genannt) unerlässlich. Die Überbrückung begrenzt die unverspannte Länge des Kompressionsflansches und verhindert eine Drehung unter Last. Der empfohlene maximale Überbrückungsabstand beträgt:
- C100-Abschnitte : 2000 mm maximaler Abstand
- C150-Abschnitte : 3000 mm maximaler Abstand
- Abschnitte C200–C400 : 4000 mm maximaler Abstand [^101^]
Bei Einzelfeldern wird die Überbrückung typischerweise in der Mitte der Spannweite und bei durchgehenden Spannweiten an dritten Punkten angebracht. Überbrückungssysteme im HookFast-Stil ermöglichen eine werkzeuglose Installation durch direktes Einklipsen in vorgestanzte Löcher im Pfettensteg.
Installationsreihenfolge
Die empfohlene Montagereihenfolge gewährleistet sowohl Sicherheit als auch Maßhaltigkeit:
- Pfettenlinien markieren auf den primären Rahmenelementen im angegebenen Abstand.
- Halterungen anbringen an jedem Pfettenstützpunkt, wobei eine waagerechte Ausrichtung innerhalb von ±3 mm gewährleistet ist.
- C-Pfetten platzieren auf Halterungen aufsetzen, wobei die offene Seite gleichmäßig ausgerichtet ist (normalerweise nach unten bei Dachpfetten, um die Überbrückungsbefestigung zu erleichtern).
- Pfetten an die Konsolen schrauben Verwendung von M12- oder M16-Schrauben mit Unterlegscheiben; Drehmoment auf 50–70 N·m.
- Überbrückung installieren vor dem Anbringen einer Dach- oder Wandverkleidung, um die Pfettenlinie zu stabilisieren.
- Ausrichtung überprüfen : Pfettenoberseiten sollten unter Eigenlast innerhalb der Durchbiegungsgrenze L/360 eben sein.
Branchenübergreifende Anwendungen
C-förmige Stahlpfetten werden in einem breiten Spektrum von Bauarten eingesetzt, die jeweils unterschiedliche Leistungsanforderungen stellen.
Industrieanlagen und Lagerhallen
In vorgefertigten Stahlgebäuden für Fertigung und Lagerung tragen C-Pfetten trapezförmige Dachbleche und Wandverkleidungsplatten. Typische Feldbreiten von 6–8 Meter passen perfekt zu den Pfettenkapazitäten C200 oder C250. Die leichte Natur der C-Pfetten (C200×1,5 mm wiegt ca 4,5 kg/m ) reduziert die Anforderungen an den Kran während des Aufbaus und senkt die Gesamttotlast auf dem Primärrahmen [^101^].
Logistikzentren und Vertriebszentren
Moderne Logistikanlagen erfordern große lichte Spannweiten und hohe Traufhöhen. Während Primärrahmen häufig Z-Pfetten für das Hauptdach verwenden, werden häufig C-Pfetten verwendet Zwischengeschosse, Vordächer und Trennwände wo die Spannweiten kürzer und die Lasten geringer sind. Ihre einfache Installation beschleunigt die Projektabwicklung bei beschleunigten Entwicklungen.
Photovoltaik-Unterstützungssysteme
C-Pfetten haben sich als bevorzugtes Rahmenelement für bodenmontierte Solaranlagen und PV-Dachanlagen herausgestellt. Ihr offenes Kanalprofil nimmt problemlos Schraubklemmverbindungen für Solarpanelschienen auf und die verzinkte Beschichtung hält jahrzehntelangem Einsatz im Freien stand. Standard-C150- oder C200-Abschnitte bei 1,5–2,0 m Abstand bieten ausreichenden Halt für typische PV-Modulabmessungen von 1,0 m × 2,0 m.
Landwirtschaftliche und ländliche Gebäude
Wirtschaftsgebäude, Geräteschuppen und Viehställe profitieren von der Kosteneffizienz und Korrosionsbeständigkeit der C-Pfetten. Bei diesen Anwendungen bieten C100- oder C150-Profile bei moderaten Spannweiten ausreichend Kapazität für Metalldächer und halten gleichzeitig die Materialkosten minimal. Die 40 Jahre Lebensdauer aus verzinkten C-Pfetten bietet langfristigen Wert in ländlichen Umgebungen, in denen der Wartungszugang möglicherweise eingeschränkt ist [^96^].
Qualitätskontroll- und Compliance-Standards
Um die Leistung von C-Pfetten sicherzustellen, müssen in der gesamten Lieferkette anerkannte Material- und Designstandards eingehalten werden.
Material- und Designcodes
Die Konstruktion und Herstellung von C-Pfetten unterliegt den folgenden Normen:
- AS/NZS 4600:2018 (Australien/Neuseeland): Konstruktionscode für kaltgeformte Stahlkonstruktionen, der häufig für die Berechnung der Pfettenkapazität herangezogen wird.
- ASTM A1003/A1004 (USA): Standardspezifikation für Stahlbleche, die in kaltgeformten Rahmen verwendet werden.
- EN 1993-1-3 (Europa): Eurocode 3-Bemessungsregeln für kaltgeformte dünnwandige Bauteile und Bleche.
- GB/T 2518 (China): Standard für kontinuierlich feuerverzinkte Stahlbleche und -bänder.
Qualitätssicherung im Werk
Namhafte Hersteller implementieren ISO 9001-Qualitätsmanagementsysteme mit den folgenden Inspektionsprotokollen:
- Eingangsprüfung der Coils : Streckgrenze, Beschichtungsmasse und Dickentoleranz anhand von Werkszertifikaten überprüfen.
- Inprozessüberwachung : Rollformmaße alle 2 Stunden prüfen; Passen Sie die Walzenabstände an, um die Profilgenauigkeit aufrechtzuerhalten.
- Überprüfung der Lochstanzung : Bestätigen Sie Lochmitten, Durchmesser und Randabstände mit Gut/Schlecht-Lehren.
- Endkontrolle : Länge, Geradheit und Oberflächenbeschaffenheit an jedem Bündel messen; Teile mit Beschichtungsschäden oder Maßabweichungen ablehnen.
- E-Mail: [email protected]
- Tel: +86 18968239620
- Address: Raum Nr. 905, He Yuan Mansion, Nr. 382, Tianda Lane, Ningbo Southern Business District, Yinzhou Ningbo China
Unsere Produkte
Quicklinks
Kontaktieren Sie uns
? UrheberrechtZhejiang Kaisier Clean Technology Co.,Ltd.
Alle Rechte vorbehalten.
 OEM/ODM C-förmige Stahlpfetten Company
C-förmige Stahlpfetten Manufacturer
-
+86 18968239620
-
-
