
 de
Handgefertigte Reinraumplatten Manufacturer
Handgefertigte Reinraumplatten sind eine Art verstärkte Reinraumplatten aus Verbundwerkstoff. Das Produkt wird mithilfe einer Kombination aus halbmechanischen und manuellen Verfahren hergestellt, sodass kundenspezifische Längen und Breiten entsprechend den Projektanforderungen möglich sind. Sie können mehrfach montiert und demontiert werden, was die Installation erleichtert und erhebliche Gesamtvorteile bietet.
Oberflächenmaterial: Farbbeschichtetes Stahlblech, verzinktes Stahlblech, Edelstahlblech, antistatische Platte, korrosionsbeständige Platte und andere spezifische Reinraummaterialien.
Internes Kernmaterial: Das Kernmaterial kann Steinwolle, Papierwaben (Aluminium), Polyurethan (PU), Polystyrol (EPS), extrudiertes Polystyrol (PE), hohle Magnesiumoxidplatten, Siliziumsteinplatten, Magnesiumoxysulfatplatten, Magnesiumoxidplatten, Gipsplatten usw. sein.
Strukturrahmen: Der Umfang besteht aus einem Kiel aus verzinktem Stahlband, einem Kiel aus Aluminiumprofil oder einem Kiel aus Kunststoffstahl.
Produktmerkmale:
Handgefertigte Paneele bieten hohe Festigkeit, Schalldämmung, Wärmedämmung, Wärmedämmung, Erdbebensicherheit, anpassbare Abmessungen, bequeme Verbindung, einfache Demontage, verdecktes Kernmaterial und praktische Konstruktion.
Spezifikationen:
Dicke der farbigen Stahlplatte: im Allgemeinen 0,426 mm bis 0,7 mm;
Dicke: 50 mm, 75 mm, 100 mm, 150 mm, 200 mm;
Breite: Im Allgemeinen 1180 mm, 1150 mm, 980 mm, nicht standardmäßige Paneele sind in jeder Breite erhältlich;
Länge: Kann nach Bedarf gefertigt werden;
Verbindung: Häufig werden H-förmige Aluminium-, H-förmige Stahl- und Nut-Feder-Verbindungen verwendet.
Anwendungsbereich:
Weit verbreitet in Reinraumgehäusen und -decken für High-Tech-Elektronik, Pharmazie, Chemie, Lebensmittel und andere Branchen; Industrieanlagen, Lagerhallen, Kühllager, Öfen, Wandpaneele für Klimaanlagen und andere Reinraumanwendungen.
Produktvielfalt: Erhältlich in Stahlplatten in Steinwollefarbe, Stahlplatten in Magnesiumoxid-Steinwollefarbe, hohlen Stahlplatten in Magnesiumoxidfarbe, Stahlplatten in Polyurethanfarbe, Stahlplatten in Wabenfarbe aus Aluminium (Papier), Stahlplatten in Gips-Steinwollefarbe, Stahlplatten in Siliziumgesteinsfarbe und Stahlplatten in Magnesiumoxysulfatfarbe. Auch spezielle Kernmaterialien und Spezifikationen können nach Kundenwunsch gefertigt werden. Physikalisch-chemische Eigenschaften: Die Stahloberfläche des Produkts verfügt über eine hochwertige Polyester-Einbrennbeschichtung, eine Aluminium-Zink-Beschichtung oder eine Edelstahlplatte und bietet somit eine gute Korrosionsbeständigkeit. Das Kernmaterial kann je nach Kundenwunsch angepasst werden.
Produktkategorien
-
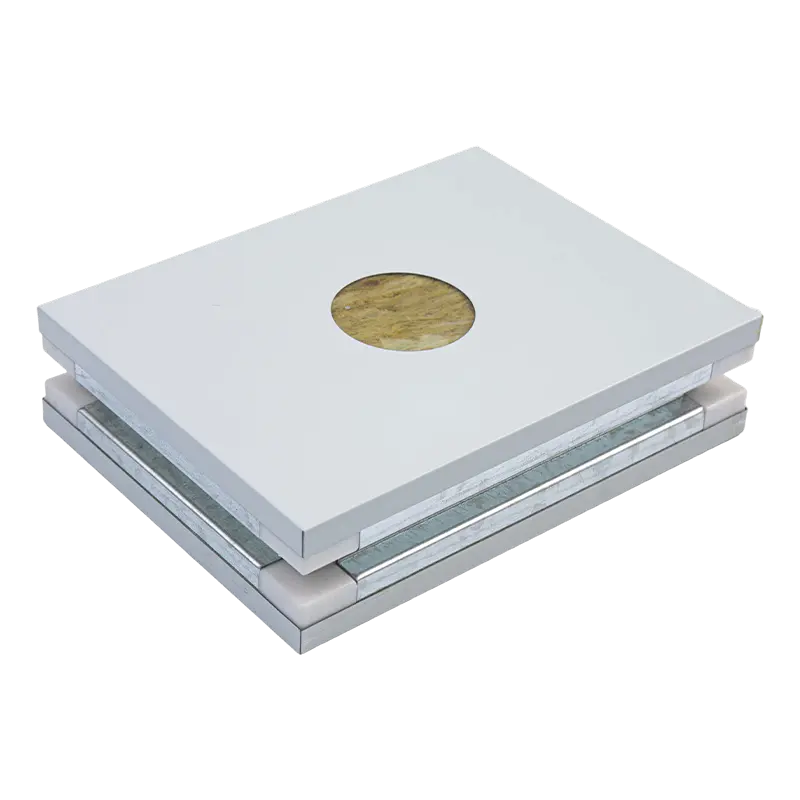
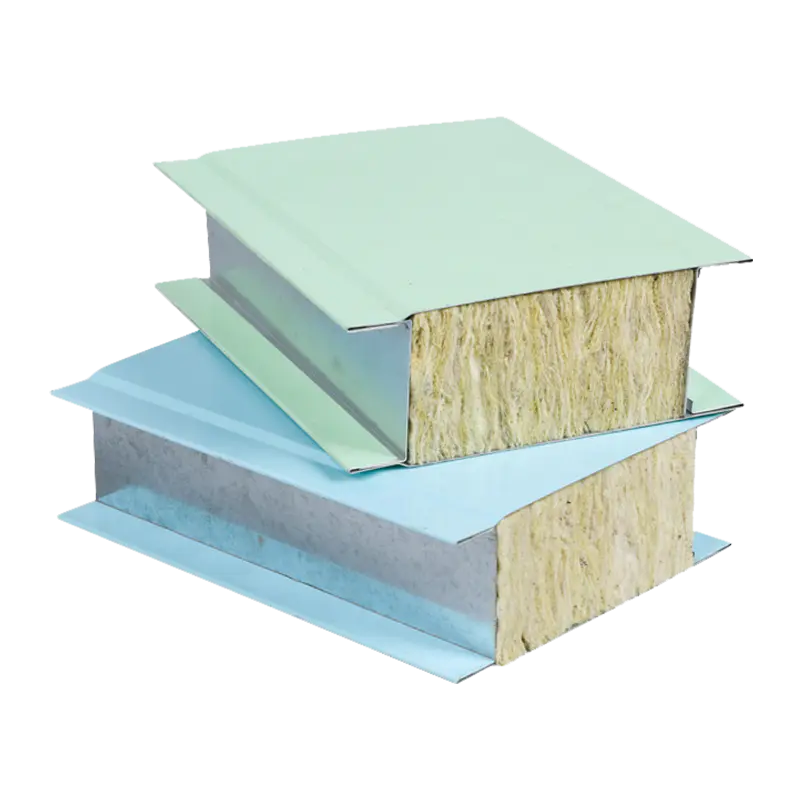
Manuelle Reinraumplatte aus Steinwolle
Steinwolle-Reinplatten sind saubere Platten aus Steinwolle. Die Stahlplatten und Steinwolle werde -
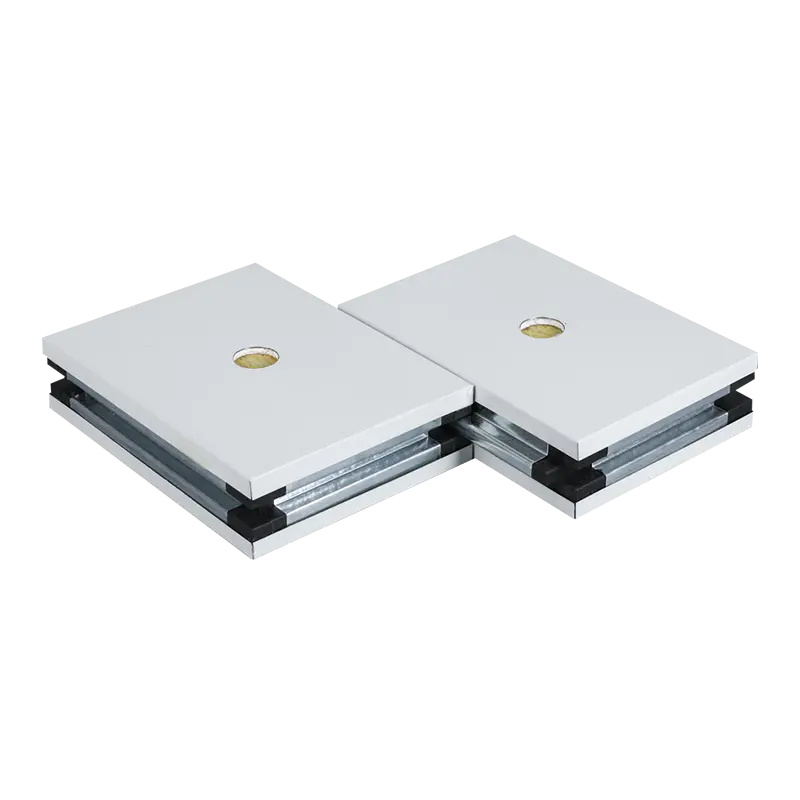
Manuelle Reinraumplatte aus Magnesiumoxid-Steinwolle
Handgefertigte Reinraumplatten aus Magnesiumoxid-Steinwolle verwenden hochwertige farbbeschichtet -
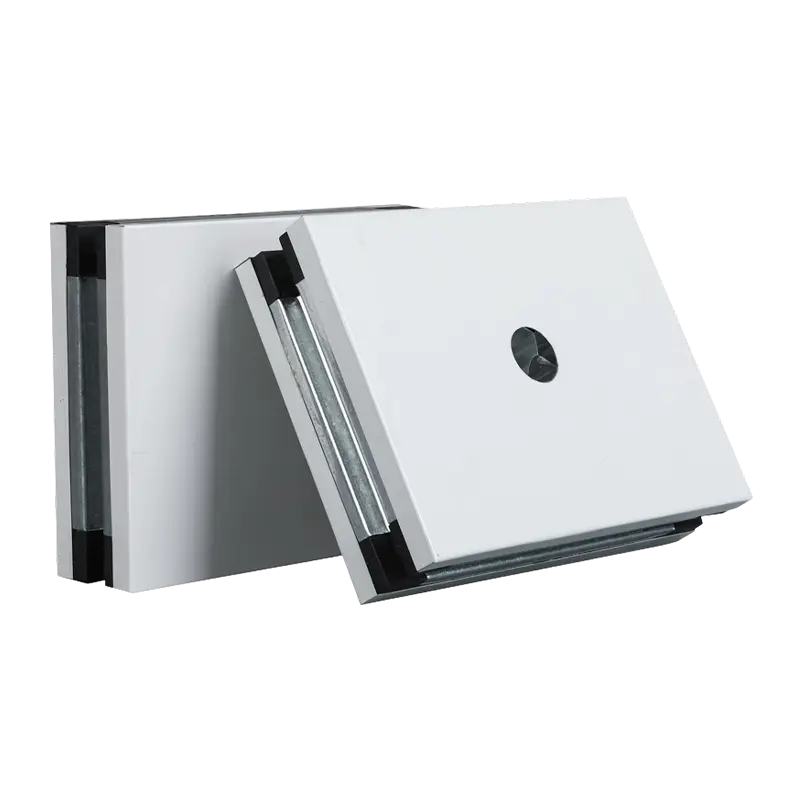
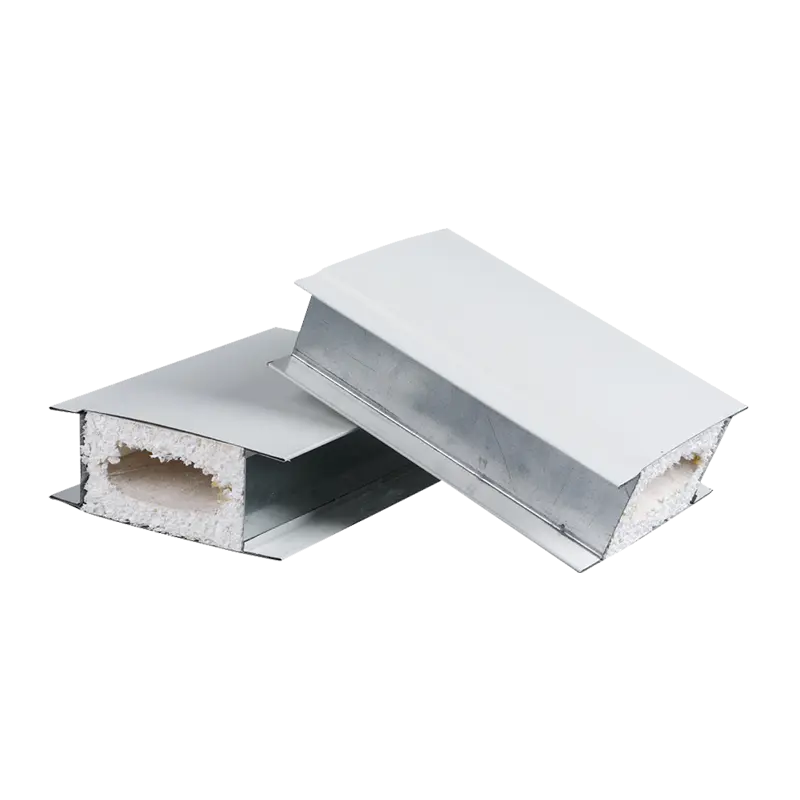
Manuelle Reinraumplatte aus Aluminiumwabenstruktur
Handgefertigte Reinraumplatten aus Aluminiumwaben bestehen aus hochwertigen, farbbeschichteten St -
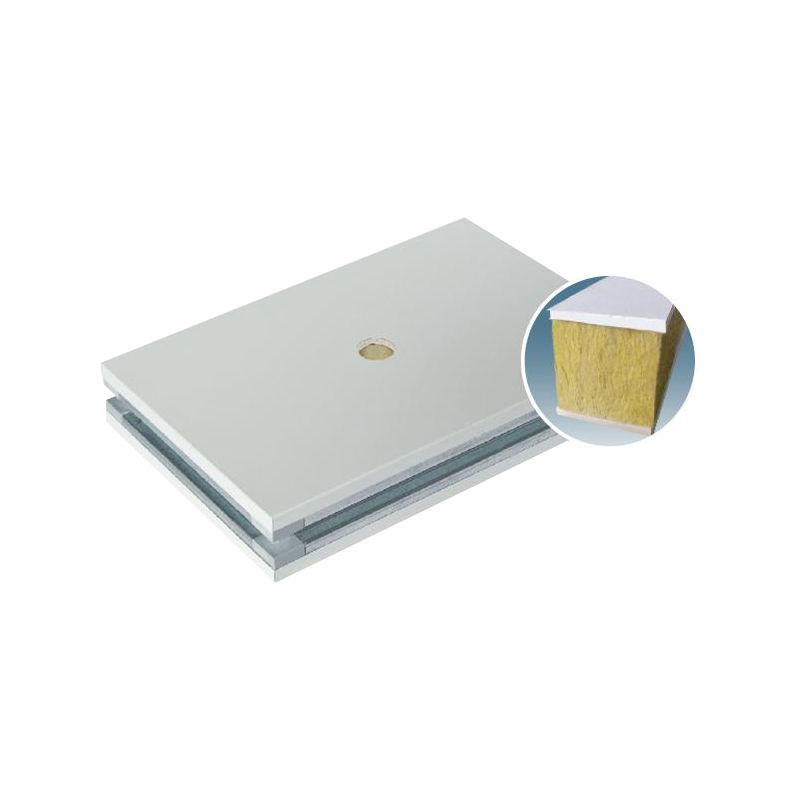
Manuelle Reinraumplatte aus Gips-Steinwolle
Die Paneele bestehen aus Stahlplatten auf beiden Seiten und einem kaltgezogenen Profilrahmen (ode -
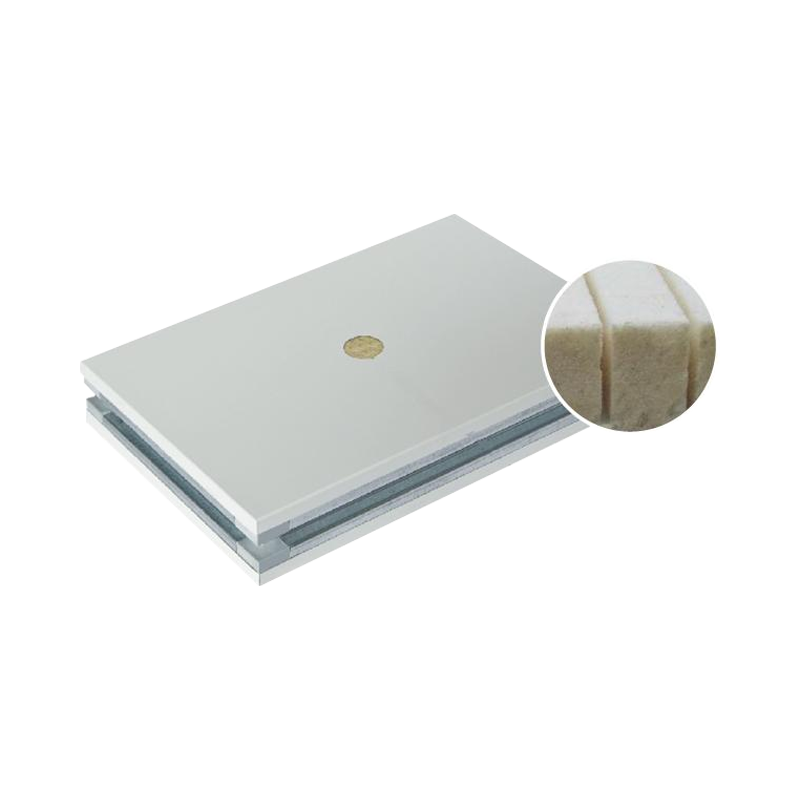
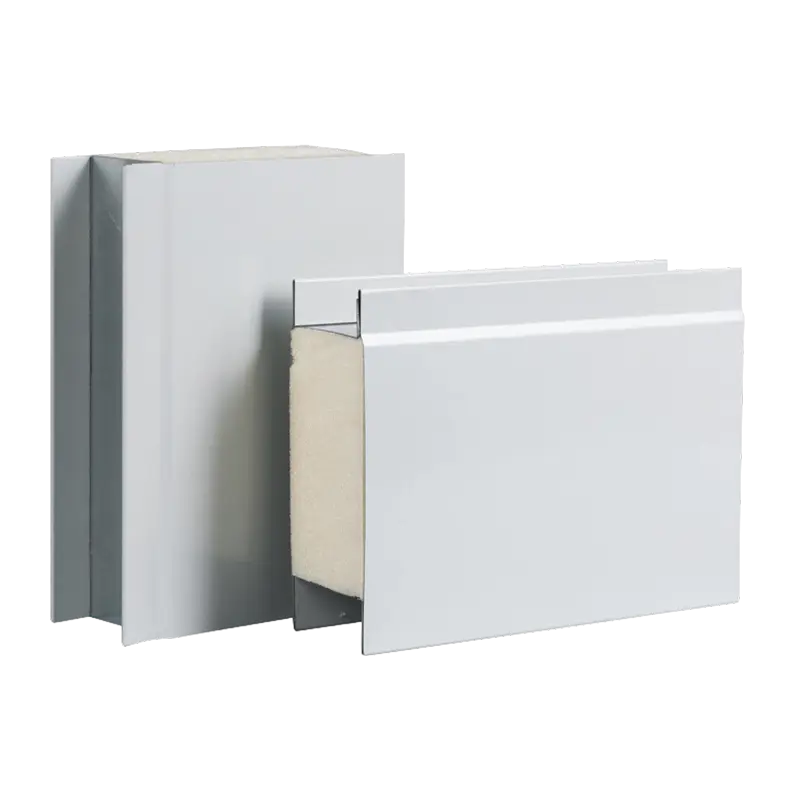
Manuelle Reinraumplatte aus Polyurethan
Ein anderer Plattentyp verwendet Polyurethan (PU) als Kernmaterial, kombiniert mit verzinkten (Ed -
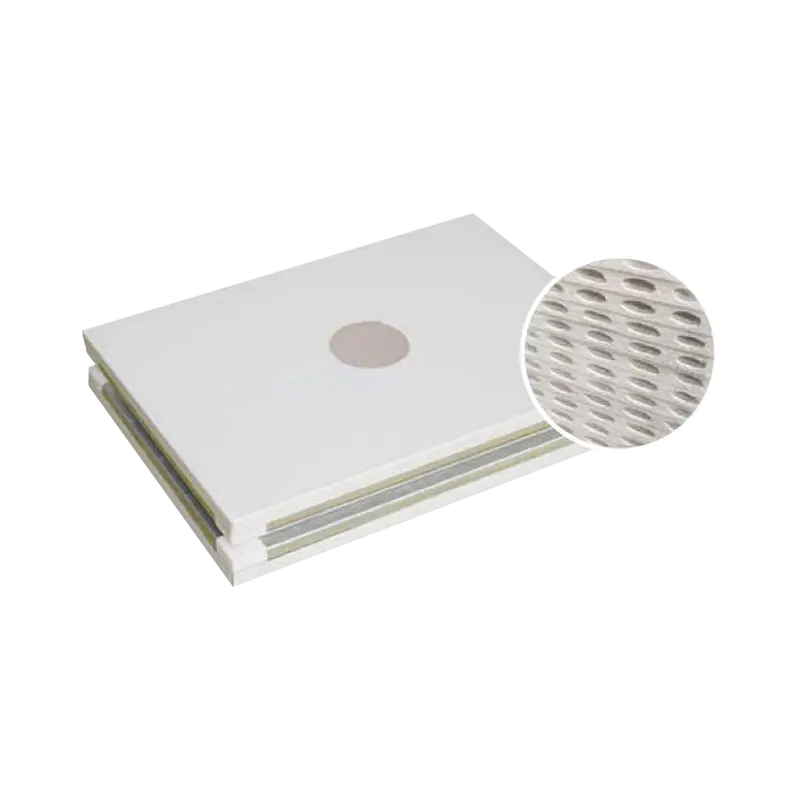
Manuelles Reinraumpanel für Magnesiumoxysulfat
Handgefertigte Reinraumplatten aus Magnesiumoxychlorid weisen eine wasserabweisende Wirkung von m
Über Kaisier
Kaisier reinigt den Globus Tech Empowers Tomorrow
Zhejiang Kaisier Clean Technology Co.,Ltd. upholding the brand mission of "Kaisier Cleans the Globe, Tech Empowers Tomorrow", Zhejiang Kaisier Clean Technology Co., Ltd. and its Thai subsidiary are a technology-driven enterprise in the clean industry with a global layout. The company has built four modern production bases in China and Thailand, forming a "domestic coordination + international radiation" capacity network equipped with intelligent production lines and precision testing equipment to ensure stable and efficient supply.
We are a China OEM/ODM Handgefertigte Reinraumplatten Company and Handgefertigte Reinraumplatten Manufacturer, specialize in R&D, production and sales of a full range of clean panels, including color steel sandwich panels, rock wool clean panels and magnesium oxide clean panels, which can meet the stringent requirements of Class 100 to Class 300,000 air purification projects. Our products lead the world in fire resistance, antibacterial and antistatic performance, and are widely applied in high-end fields such as healthcare, electronics and food industries, providing one-stop services from solution design to after-sales support. With technological innovation as the core and the philosophy of "precision engineering for ultimate cleanliness", we are committed to delivering safe and reliable clean space solutions for global customers.
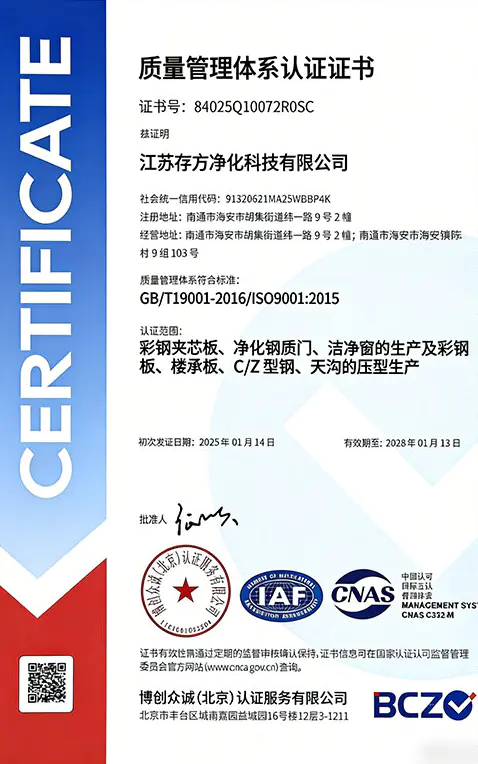
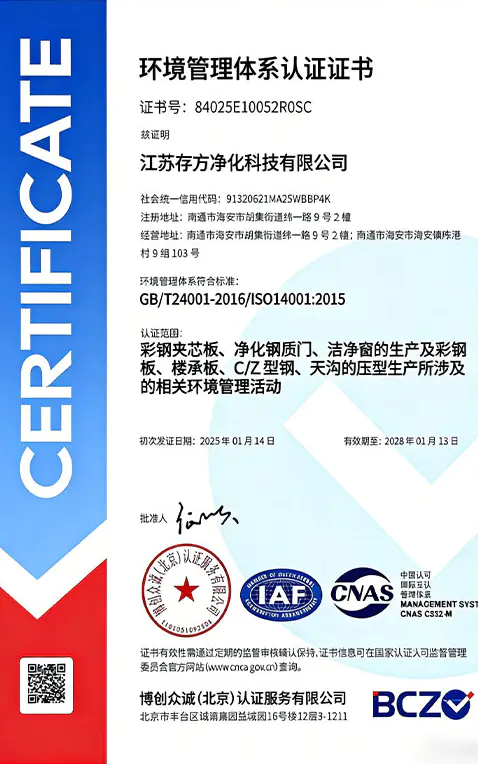
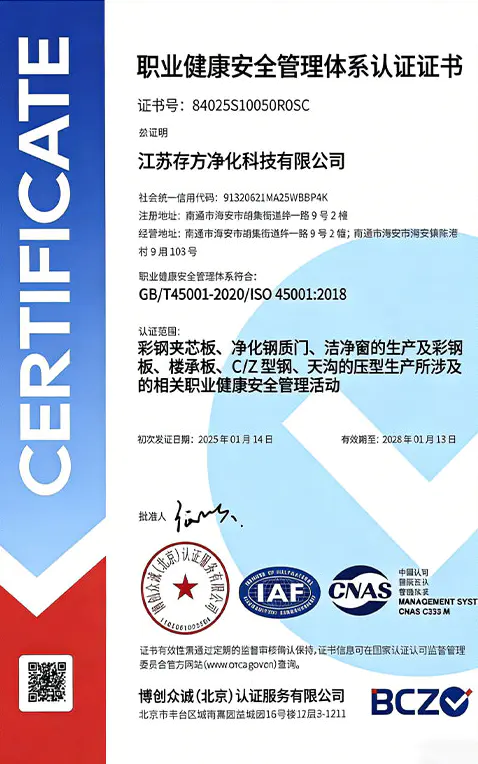
Ehrenurkunde
Unsere neuesten Nachrichten
Nachrichten-Feedback
Handgefertigte Reinraumplatten Industry knowledge
Bei Reinraumprojekten, die eine hohe Tragfähigkeit, hohe Ebenheit und wiederholte Demontage/Wiedermontage erfordern, handgefertigte Reinraumplatten – mit ihren einzigartigen umfangsverstärkten Rahmen und kundenspezifischen Produktionsmöglichkeiten – übertreffen standardmäßig maschinell hergestellte Paneele deutlich. Das klare Fazit lautet: Für Reinraumzonen der ISO-Klasse 6 (Klasse 1.000) und höher, in denen schwebende Lasten 50 kg/m² überschreiten oder in denen häufige Änderungen des Prozesslayouts zu erwarten sind, müssen handgefertigte Reinraumpaneele ausgewählt werden . Obwohl die Anfangsinvestition etwa 30–40 % höher ist als bei maschinell hergestellten Paneelen, ist ihr Gesamtlebenszykluswert (insbesondere unter Berücksichtigung von Reinraum-Nachrüstungen und Produktionsausfällen) höher. Im Folgenden finden Sie ausführliche technische Referenzen aus vier Dimensionen: Strukturparameter, Auswahl des Kernmaterials, Installationsverbindungen und Fälle aus der Praxis.
Die Struktur bestimmt die Leistung: Rahmen- und Spezifikationssystem handgefertigter Paneele
Das Kernmerkmal handgefertigter Reinraumpaneele ist die Umfangsabdichtung mit verzinktem Stahlband, Aluminiumlegierung oder Kunststoff-Stahl-Kiel , wodurch eine geschlossene Rahmenstruktur entsteht. Dieses Design ermöglicht eine beliebige Anpassung der Paneellänge (typischerweise 2–6 m) und Breiten über maschinell hergestellte Einschränkungen hinaus (übliche Breiten 1180 mm, 1150 mm, 980 mm; nicht standardmäßige Breiten können beliebig angepasst werden). Die typische Leistung für verschiedene Dicken ist unten dargestellt:
| Plattenstärke (mm) | Empfohlene Stahlstärke (mm) | Biegefestigkeit (MPa) | Tragfähigkeit der Einzelpunktaufhängung (kg) | Anwendungsszenario |
|---|---|---|---|---|
| 50 | 0,5-0,6 | ≥2,2 | 100 | Trennwände für Elektronikwerkstätten, allgemeine Decken |
| 75 | 0,6-0,7 | ≥3,0 | 150 | Pharmazeutische Abfüllräume, haupttragende FFU-Decken |
| 100 | 0,7-0,8 | ≥3,8 | 200 | Aufhängung schwerer Geräte, Reinräume mit hoher Luftdichtheit |
Leitfaden zur Kernmaterialauswahl: Anwendungsszenarien für sieben gängige Kerntypen
Das Kernmaterial handgefertigter Reinraumplatten bestimmt Feuerbeständigkeit, Wärmedämmung, Festigkeit und Kosten. Nachfolgend finden Sie einen quantitativen Vergleich von sieben gängigen Kernmaterialien:
| Kernmaterial | Brandschutzklasse | Wärmeleitfähigkeit (W/m·K) | Relative Kosten | Empfohlene Anwendung |
|---|---|---|---|---|
| Steinwolle | Klasse A | 0.040 | Grundlinie | Pharmazeutik, Elektronik, strenge Brandschutzbereiche |
| Aluminiumwabe | Klasse B1 | 0.080 | 50 % | Hochlastdecken, Halbleiter-Reinräume |
| Magnesiumoxysulfat | Klasse A | 0.098 | 25 % | Feuchte Umgebungen, Lebensmittelwerkstätten, Kühllager |
| Polyurethan (PU) | Klasse B1/B2 | 0.024 | 15 % | Temperaturkontrollierte Reinräume, Projekte mit hoher Energieeffizienz |
| Gips-Steinwolle-Verbundwerkstoff | Klasse A | 0.045 | 10 % | Operationssäle im Krankenhaus, saubere Flure |
| Papierwabe | Klasse B2 | 0.075 | -20 % | Temporäre Reinraumzonen, kostengünstige, nicht tragende Trennwände |
Verbindungen und Installation: Drei gängige Verbindungstechniken
Die Verbindungsmethode handgefertigter Reinraumpaneele wirkt sich direkt auf die Luftdichtheit und Baueffizienz des Reinraums aus. Die drei gängigen Methoden sind wie folgt:
- H-förmige Aluminium/Stahl-Verbindung : Zwischen den Paneelen werden spezielle H-Profile eingefügt. Schnelle Installationsgeschwindigkeit, geeignet für großflächige Trennwände. Allerdings muss der Spalt zwischen H-Profil und Paneel ≤0,5 mm betragen und im Profil muss eine Dichtung angebracht sein. Typische Anwendung: Zonentrennwände der Klasse 10.000 in Elektronikfabriken.
- Nut-Feder-Verbindung : Die Plattenkanten werden zu Stecker-Buchsen-Verbindungsprofilen mit integrierter Dichtung geformt. Beste Luftdichtheit, erfordert jedoch eine hohe Fertigungspräzision. Die Zungentiefe beträgt typischerweise 8–12 mm. Diese Verbindungsmethode eignet sich am besten für Reinräume der ISO-Klasse 6 und höher und erreicht eine Luftleckage von ≤0,3 m³/(h·m²) bei 100 Pa .
- Zentrale Aluminiumrahmenverbindung : Ein Rahmen aus Aluminiumlegierung wird zwischen den Plattenverbindungen vorinstalliert und dann mit einer Schnappkappe abgedeckt. Diese Verbindung ermöglicht eine bidirektionale Demontage, erleichtert den späteren Geräteaustausch und wird häufig in biopharmazeutischen Werkstätten verwendet.
Unabhängig von der Verbindungsmethode, An den Plattenstößen muss ein neutraler, schimmelresistenter Silikondichtstoff aufgetragen werden, wobei die Fugenbreite auf 3–5 mm kontrolliert werden muss und die ausgehärtete Oberfläche eine konkave Bogenform bilden sollte um Staubansammlungen zu vermeiden. Bei an der Decke montierten handgefertigten Paneelen muss sich jeder Aufhängepunkt an der Position des verstärkten Rahmens befinden – das Bohren von Löchern in der Mitte des Paneels zum Aufhängen ist strengstens untersagt.
Praxisfall: Kostenvorteile handgefertigter Paneele bei Retrofit-Projekten
Nehmen Sie als Beispiel die Nachrüstung einer Pilotanlage für ein biopharmazeutisches Unternehmen. Die ursprüngliche Trennwand bestand aus maschinell hergestellten Steinwolleplatten. Wenn Prozessänderungen ein neues Layout erforderten, wurden fast alle Paneele bei der Demontage verschrottet und die Wiederbeschaffungskosten beliefen sich auf etwa 62.000 USD. Im Gegensatz dazu wurden in einer anderen Werkstatt in derselben Anlage zunächst handgefertigte Wabenplatten aus Aluminium mit H-förmigen Aluminiumverbindungen installiert. Bei einer identischen Nachrüstung 95 % der Paneele wurden vollständig demontiert und wiederverwendet, wobei nur 10 % Abfall und neues Dichtmittel erforderlich waren, wodurch sich die Nachrüstkosten auf etwa 16.500 USD reduzierten . Dies zeigt deutlich: Bei Reinraumprojekten, bei denen zukünftige Nachrüstungen zu erwarten sind, kann die zusätzliche Anfangsinvestition in handgefertigte Paneele (ca. 35 %) ausfallen nach nur einer Nachrüstung wiederhergestellt .
Darüber hinaus beträgt die Schadensrate während des Transports bei übergroßen handgefertigten Paneelen (einzelnes Paneel > 4 Meter) nur ein Drittel der bei maschinell hergestellten Paneelen (ca. 2 % gegenüber 6 %). Dank des umlaufenden Stahlbandschutzes werden auch Kantenschäden beim Handling vor Ort deutlich reduziert. Unter Berücksichtigung des gesamten Installationsabfalls, der Flexibilität bei der Neukonfiguration und der langfristigen Haltbarkeit, handgefertigte Reinraumplatten sind zum De-facto-Standard für hochspezialisierte Reinraumsysteme geworden.
Häufig gestellte Fragen (FAQ) zu handgefertigten Reinraumpaneelen
1. Wie oft können handgefertigte Reinraumpaneele zerlegt und wieder zusammengebaut werden, ohne dass die Leistung beeinträchtigt wird?
Laut Branchentests und echtem Projekt-Feedback, Handgefertigte Paneele mit H-förmigen Aluminium- oder zentralen Aluminiumrahmenverbindungen können bei normalem Betrieb drei bis fünf Mal zerlegt und wieder zusammengebaut werden unter Beibehaltung der ursprünglichen Luftdichtheit und mechanischen Eigenschaften. Der Schlüssel besteht darin, die Dichtungen jedes Mal auszutauschen und das Dichtmittel erneut aufzutragen. Nut-Feder-Verbindungsplatten ermöglichen etwas weniger Zyklen (ca. 2–3 Mal), da es nach wiederholtem Einsetzen und Entfernen zu Mikroverformungen an den Nut-Feder-Kanten kommen kann. Für Forschungs- und Entwicklungslabors oder Pilotanlagen, die häufige Layoutänderungen erfordern, werden handgefertigte Paneele mit Aluminiumwabenkern und Aluminiumrahmenverbindung in der Mitte empfohlen.
2. Was ist der tatsächliche Preisunterschied zwischen handgefertigten und maschinell hergestellten Reinraumpaneelen?
Am Beispiel eines 50 mm dicken Steinwollekerns mit 0,5 mm doppelseitig farbbeschichtetem Stahl: Maschinell hergestellte Platten kosten ungefähr 28–36 USD/m² , während handgefertigte Paneele (mit umlaufender Dichtung aus verzinktem Stahlband) ungefähr kosten 42–52 USD/m² — handgefertigte Paneele sind etwa 30–50 % höher. Allerdings unter Berücksichtigung Transportabfälle (handgefertigt 2–3 % vs. maschinell hergestellt 5–8 %), Installationseffizienz und zukünftige Nachrüstkosten Bei Projekten mit einer voraussichtlichen Laufzeit von mehr als 5 Jahren oder mit potenzieller Neukonfiguration bieten handgefertigte Paneele tatsächlich einen besseren Gesamtlebenszykluswert. Für High-End-Reinräume (ISO-Klasse 6 und höher) sind handgefertigte Paneele bereits der Branchenstandard, und der Preisunterschied ist nicht mehr der primäre Entscheidungsfaktor.
3. Können handgefertigte Reinraumpaneele in Länge und Breite beliebig angepasst werden? Gibt es Einschränkungen?
Einer der größten Vorteile handgefertigter Paneele ist die Dimensionsflexibilität:
- Breite : Übliche Breiten 1180 mm, 1150 mm, 980 mm; Nicht standardmäßige Breiten können im Bereich von 300 mm bis 1500 mm beliebig angepasst werden.
- Länge : Typischerweise 2–6 m; einige Hersteller können bis zu 8 m oder sogar 12 m produzieren (wobei zusätzliche Versteifungen erforderlich sind);
- Einschränkungen : Wenn das Verhältnis von Länge zu Breite 5:1 überschreitet, wird empfohlen, die Rahmenstärke zu erhöhen oder Innenrippen hinzuzufügen; Andernfalls kann es während des Transports und der Installation zu seitlichen Biegungen kommen. Die Dicke (50–200 mm) und die Stahlstärke (0,426–0,8 mm) können ebenfalls an die Projektanforderungen angepasst werden.
4. Wie können handgefertigte Reinraumplatten Korrosion in feuchten Umgebungen (z. B. Lebensmittelwerkstätten, Kühlhäuser) vermeiden?
Für Umgebungen mit hoher Luftfeuchtigkeit oder häufigem Abwaschen wird die folgende Kombination von Maßnahmen empfohlen: ① Verwenden Sie eine Deckschicht aus Edelstahl 304 oder 316 (Dicke ≥ 0,5 mm) oder hochbeständigen PVDF-beschichteten Farbstahl. ② Wählen Sie einen Magnesiumoxysulfat- oder Polyurethankern, um die Feuchtigkeitsaufnahme und das Durchhängen der Steinwolle zu vermeiden. ③ Upgrade der Umfangsabdichtung von verzinktem Stahl auf Aluminiumlegierung oder Edelstahl; ④ Für alle Fugen eine schimmelresistente Dichtmasse mit glatter, nicht saugfähiger, ausgehärteter Oberfläche verwenden . Mit dieser Konfiguration können handgefertigte Platten eine Lebensdauer von mehr als 10 Jahren in Kühllagerumgebungen mit 85 % relativer Luftfeuchtigkeit und Temperaturen von 5–15 °C erreichen, wohingegen handgefertigte Standardplatten aus verzinktem Stahlband unter denselben Bedingungen innerhalb von 2–3 Jahren Kantenkorrosion aufweisen können.
5. Wie kann ich beurteilen, ob die Produktionsqualität handgefertigter Reinraumplatten akzeptabel ist? Was sind die wichtigsten Akzeptanzstellen vor Ort?
Die Abnahme vor Ort sollte sich auf die folgenden fünf Punkte konzentrieren:
- Sichtprüfung : Keine offensichtlichen Kratzer, Farbabweichungen oder Blasen auf der Oberfläche. Kratzer, die tiefer als 0,1 mm sind, sollten zurückgewiesen werden;
- Maßtoleranz : Längen-/Breitenabweichung ≤±2 mm, Diagonalabweichung ≤2 mm/m, Dickenabweichung ≤±0,5 mm;
- Rahmenstärke : Umfangsstahlbänder sollten fest mit dem Kern verbunden sein; Das Drücken des Rahmens mit der Hand sollte keine nennenswerte elastische Bewegung zeigen.
- Kerndichte : Kerne aus Steinwolle oder Magnesiumoxysulfat sollten keine Hohlräume oder Delaminationen aufweisen. Überprüfen Sie dies durch Klopfen und Zuhören – Hohlräume erzeugen einen deutlich hohlen Klang;
- Schälfestigkeitstest : Die Haftfestigkeit zwischen Stahlblech und Kern sollte ≥0,06 MPa betragen. Einfacher Praxistest: Eine kleine Ecke mit einer Klinge abhebeln; Wenn das Kernmaterial am Stahlblech haftet und sich nicht sauber ablöst, ist dies akzeptabel.
- E-Mail: [email protected]
- Tel: +86 18968239620
- Address: Raum Nr. 905, He Yuan Mansion, Nr. 382, Tianda Lane, Ningbo Southern Business District, Yinzhou Ningbo China
Unsere Produkte
Quicklinks
Kontaktieren Sie uns
? UrheberrechtZhejiang Kaisier Clean Technology Co.,Ltd.
Alle Rechte vorbehalten.
 OEM/ODM Handgefertigte Reinraumplatten Company
Handgefertigte Reinraumplatten Manufacturer
-
+86 18968239620
-
-
